


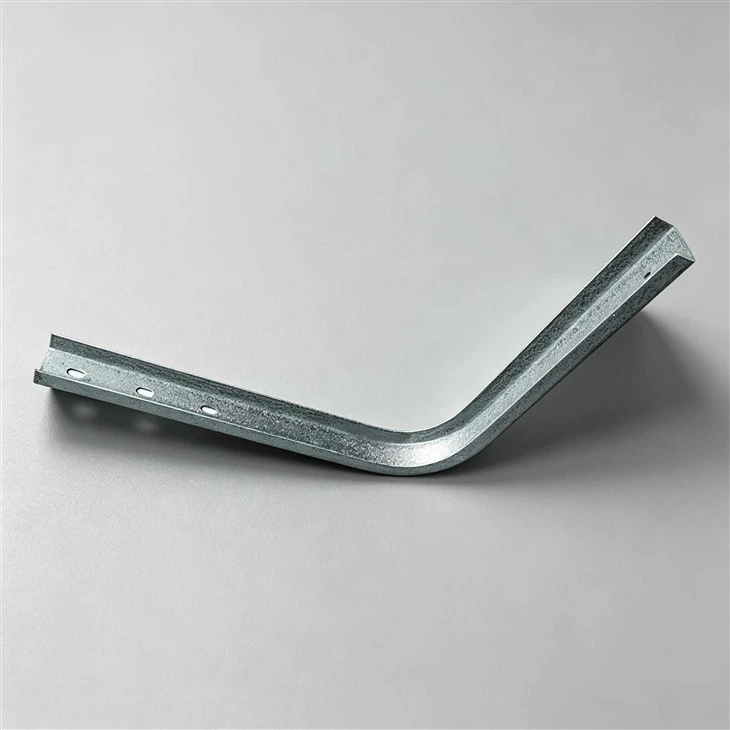


Fabmann предоставя цялостна услуга за производство на валцоваща стомана, включваща рязане по дължина, издухване на ръбове, щанцоване, заваряване, прахово боядисване, горещо поцинковане и решение за монтаж. Ниската цена, прецизното валцоване и цялостната изработка с различни повърхностни обработки е това, което можем да предложим на нашите клиенти. Благодарение на пълното разбиране на нуждите и изискванията на нашите клиенти, ние можем да произвеждаме висококачествени специални ролкови стоманени продукти, включително стоманени тръбни профили, а дебелината на стоманената суровина варира от 2 mm до 6 mm с якост на опън от 360Mpa до 620Mpa.
Ние предлагаме
√ Специални метални профили, специални стоманени тръбни профили с висока якост на провлачване и опън
√Перфорирани или неперфорирани
√Прави или извити
√Строга толерантност
√Цялата сглобка
√Готови профили с различни покрития
В допълнение към формоването на руло и вградения пиърсинг, Fabmann също предлага набор от вторични производствени процеси за производство на завършени продукти, формовани на руло за вас, и премахва нуждата ви от допълнителни производствени процеси. Нашите вторични производствени услуги са:
√Огъване
√Лазерно рязане
√Пробиване
√Заваряване
√Различни покрития като горещо поцинковане, прахово боядисване или боядисване
√Сглобяване
Видове стоманени профили
√Секция U профил√ L стоманен профил
√Неравноъгълен стоманен профил √ C профилен канал
√Канал с профил C с устни√ Ω стоманен профил
√Стоманен профил Sigma√ Z стоманен профилен канал
√U стоманен канал√ Специална форма на ролкови профили
√Специална форма на ролкови профилни тръби √ Специална правоъгълна профилна тръба
Класове стомана
√Най-важните механични свойства на стоманата, които биха могли да окажат голямо влияние върху металните профили, са границата на провлачване, якостта на опън и удължението и всеки различен клас стомана има свой собствен оптимален радиус на огъване въз основа на различната дебелина на стоманата, която е посочена в стандартите за стомана. Fabmann използва сравними китайски класове стомана, за да отговори на вашите изисквания, и всички наши валцувани стоманени профили се произвеждат в съответствие с EN10162. Следната диаграма може да бъде използвана като справка за вас:
| Механични свойства S235 VS Q235 | ||||||||||||
| Степен на стомана и стандарти | Мин. Граница на провлачване ReH (Mpa) | Якост на опън Rm (Mpa) | Мин. Процент на удължение | Notch Impact Energy | ||||||||
| Ном. Дебелина По-малка или равна на 16 | 3 По-голямо или равно на Ном. Дебелина По-малка или равна на 100 | 3 По-голямо или равно на Ном. Дебелина По-малка или равна на 40 | Температура © | Мин. Погълната енергия (J) | ||||||||
| EN 10025-2:2004 | ||||||||||||
| S235 JR | 235 | 360-510 | 26 | 20 | 27 | |||||||
| S235 JO | 235 | 360-510 | 26 | 0 | 27 | |||||||
| S235 J2 | 235 | 360-510 | 24 | -20 | 27 | |||||||
| GB/T700:2006 | ||||||||||||
| Q235B | 235 | 370-500 | 26 | 20 | 27 | |||||||
| Q235C | 235 | 370-500 | 26 | 0 | 27 | |||||||
| Q235D | 235 | 370-500 | 26 | -20 | 27 | |||||||
| Механични свойства S355 срещу Q355 | ||||||||||||
| Степен на стомана и стандарти | Мин. Граница на провлачване ReH (Mpa) | Якост на опън Rm (Mpa) | Мин. Процент на удължение | Notch Impact Energy | ||||||||
| Ном. Дебелина По-малка или равна на 16 | 3 По-голямо или равно на Ном. Дебелина По-малка или равна на 100 | 3 По-голямо или равно на Ном. Дебелина По-малка или равна на 40 | Температура © | Мин. Погълната енергия (J) | ||||||||
| EN 10025-2:2004 | ||||||||||||
| S355 JR | 355 | 470-630 | 22 | 20 | 27 | |||||||
| S355 JO | 355 | 470-630 | 22 | 0 | 27 | |||||||
| S355 J2 | 355 | 470-630 | 22 | -20 | 27 | |||||||
| GB/T1591:2008 | ||||||||||||
| Q355B | 355 | 470-630 | 20 | 20 | 34 | |||||||
| Q355C | 355 | 470-630 | 21 | 0 | 34 | |||||||
| Q355D | 355 | 470-630 | 21 | -20 | 34 | |||||||
| Механични свойства S420MC срещу TQ420 | ||||||||||||
| Степен на стомана и стандарти | Мин. Граница на провлачване ReH (Mpa) | Якост на опън Rm (Mpa) | Мин. Процент на удължение | Notch Impact Energy | ||||||||
| Ном. Дебелина По-малка или равна на 16 | 3 По-голямо или равно на Ном. Дебелина По-малка или равна на 100 | 3 По-голямо или равно на Ном. Дебелина По-малка или равна на 40 | Температура © | Мин. Погълната енергия (J) | ||||||||
| EN-10149-2:2013 | ||||||||||||
| S420 MC | 420 | 480-620 | 16 | -20 | 40 | |||||||
| ГБ1591-2008 | ||||||||||||
| TQ420 | 420 | 480~620 | 16 | -20 | 40 | |||||||
Размери на валцувани стоманени профили

Ъглов профил

C Профилен размер

Персонализиран ролков профил

Персонализиран профил от стоманена тръба

Омега профил

Сигма профил

Измерение на U профил

Размер на Z профил

Сигма пост
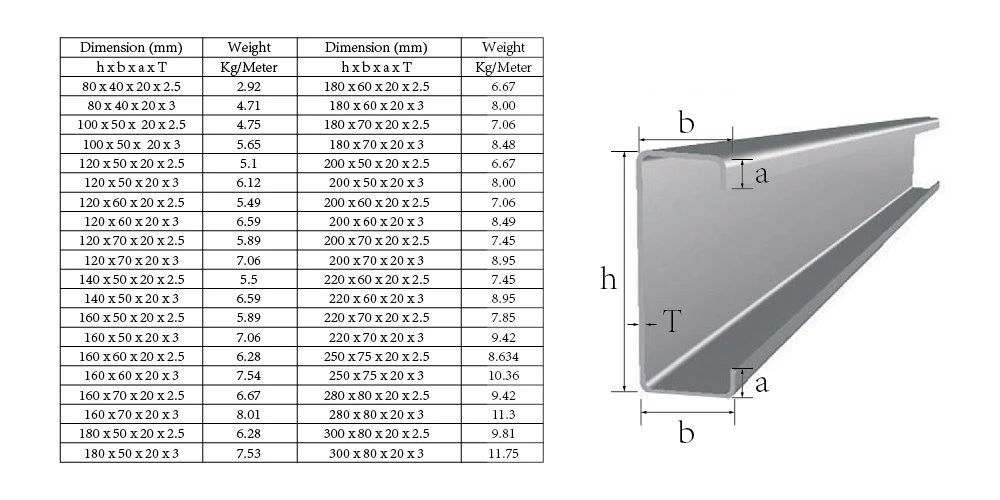
Предварително поцинкован C профил

Профил за врати и прозорци

Профил на касата на вратата
Често срещани дефекти при формоване на руло
Дефектите при формоване на ролки често се причиняват от неправилно инсталирана машина за формоване на ролки, а неправилната настройка на ролки често причинява прекомерен натиск при формоване и асиметрични профили. Доста често липсата на смазка е друга често срещана грешка. За да открием потенциалните проблеми, обикновено проверяваме дали ролките са съвпадащи правилно, преди да настроим разстоянието между ролките спрямо дебелината на стоманената лента. Добра практика е да имате щателна проверка на хлабината на ролката през проходите, преди да започне тестването на формоването на ролката. Има доста малко често срещани грешки при ролкови профили:
√Twist
√Камбър
√Лък
√Вълнообразен ръб
√Марки за оформяне на руло
√Пукнатини по ръбовете
√Пукнатини на ципове
√Дебелината на материала с намален радиус
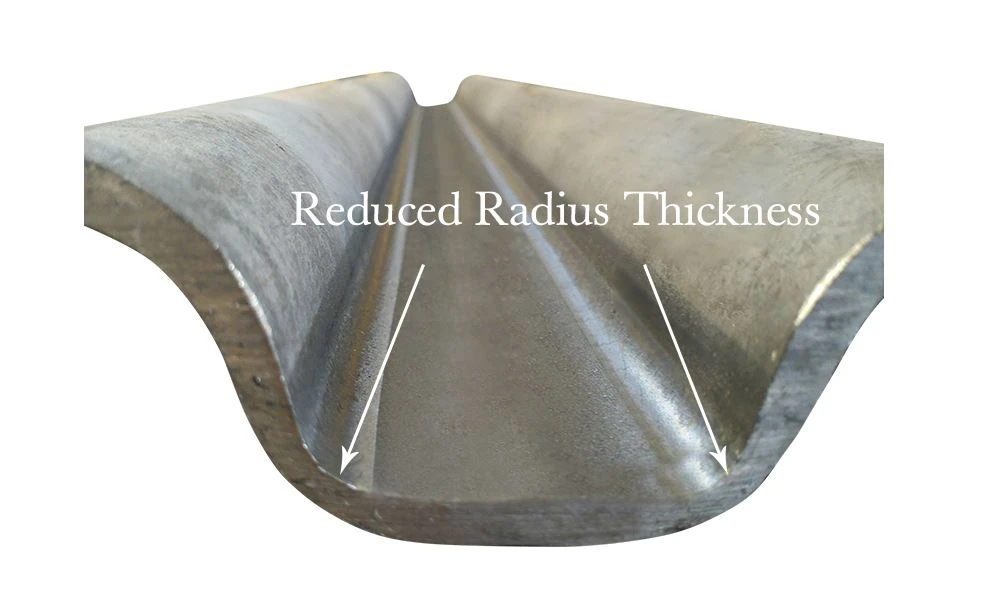
Намален материал при радиус

Марка за оформяне на руло

Дефекти при формоване на руло
Функция за производство на стоманени профили
√ дебелини на лентата от 2 мм до 6 мм
√ширина на лентата до 800 мм
√профилни дължини до 12,000 mm
√ширина на профила до 320 мм и височина до 150 мм
Размери на профила на стоманената тръба
√дебелини на лентата от 1,5 мм до 6 мм
√ширина на лентата до 800 мм
√профилни дължини до 12,000 mm
√Обиколка на профила на тръбата до 680 мм с минимална дебелина на стената 2 мм
Вариант за материал за стоманен профил с ролкова форма
√ Горещо валцована стомана
√ Студено валцована стомана
√ Студено валцована и декапирана стомана
√ Горещо валцувана байцована и омаслена стомана (HRPO)
√ Неръждаема стомана
√ Предварително поцинкована стомана
Нашата сила
Ние разбираме разнообразните нужди и предизвикателства на нашите клиенти. Стоманените продукти, формовани на руло, трябва да бъдат по-здрави и по-леки и затова разработихме специален процес на формоване на руло, който може да спести стоманен материал, като същевременно поддържа желаната здравина. Този уникален процес позволява на Fabmann да разработва по-здрави и по-леки стоманени профили и стоманени тръбни профили за нашите клиенти.
Приложения на металния профил на Fabmann
√ Търговски или жилищни сгради√ Машини и оборудване
√Инфраструктура (мантинела и парапет)√ Дограми за прозорци и врати
√Опора за дървени греди√ Покривни греди
√Подпори, шипове, скоби, греди и структурни компоненти√ Транспортни релси
√Мостове и фермови конструкции√ Електропреносни кули,
√Релси и стълбове за монтаж на слънчев панел√ Водещи релси
Повърхностна обработка на стоманен профил
√Горещо поцинковане съгласно различни национални стандарти като BS EN ISO 1461, AS/NZS 4680, JIS-H8641 и ASTM-A-123. За много корозивна среда (C4 или C5) можем да направим дебело галванизирано покритие със средно 140 μm и също така ще тестваме адхезията на цинковото покритие за всяка партида.
√Шерардизиране съгласно BS EN ISO 13811, като можем да направим и по-дебело покритие от 45μm.
√Прахово боядисване съгласно ISO 12944 и напречен щрих е нашата стандартна тестова процедура за всяка партида.
√Боядисване съгласно ISO12944 и можем да направим боядисване върху стоманена повърхност директно или можем да боядисваме двустранно на базата на горещо поцинкована или шерардизирана стомана за супер антикорозионни характеристики.
Стоманени профили, формовани на руло: Пълното ръководство за закупуване
✔ Предварителен пиърсинг срещу пост пиърсинг при формоване на руло
✔ Предварително рязане срещу последващо рязане при формоване на руло
✔ Какви са материалите, използвани за инструменти за формоване на ролки?
✔ Къде се използват ролкови профили и профили от стоманени тръби?
✔ Какъв е процесът на инструментална екипировка за разработване на ролкови профили?
✔ Кои са ключовите фактори, влияещи върху разходите за производство на ролкови профили?
✔ Как да избегнем деформацията на стоманения профилен канал по време на процеса на горещо поцинковане?
✔ Какви са често срещаните проблеми с валцувани стоманени профили?
✔ Каква е правилната процедура за настройка за производство на ролкови профили?
✔ Защо стоманата с висока якост е предпочитан материал за стоманен канал, оформен на руло?
✔ Как да избегнем вълнообразните ръбове на профила, оформен на руло?
✔ Как да избегнем надлъжната извивка на валцувани стоманени профили?
✔ Как да постигнете първокласно качество при горещо поцинковане на ролкови стоманени профили?
✔ Кои са най-използваните инструменти за инспекция на ролкови стоманени канали?
✔ Как марката за формоване на руло влияе върху стоманените профили?
✔ Възможно ли е да се поправят профили, формовани на руло, с дефекти на дъга или усукване?
✔ Вторична производствена услуга за стоманени профили и профили за тръби
✔ Как Fabmann гарантира, че профилът пасва на вашите складови компоненти?
✔ Как да изработим дупки за стоманен профил с множество огъвания?
✔ Какъв вид обработка на металната повърхност може да осигури Fabmann за канали от стоманени профили?
✔ Ами ако прототипът на металния профил не отговаря на спецификацията?
✔ Какво е времето за изпълнение на инструментите за формоване на руло?
Предимства на валцуването
В сравнение с други процеси за производство на метал, формоването на руло предлага доста малко очевидни предимства:
✔ По-голяма ефективност на производството. Тъй като материалът, използван при операцията по формоване на руло, е под формата на рулони, процесът протича при много по-високи скорости за по-бързо производство на по-големи обеми.
✔ По-ниски производствени разходи. По-голямо използване на материала с невероятна енергийна ефективност.
✔ Капацитет за производство на сложни форми
✔ Превъзходна прецизност, качество и последователност. В сравнение със спирачното пресоване, формоването на руло може да отговаря на по-строги толеранси, като същевременно създава части и продукти, които са по-последователни и еднакви в множество серии.
Предварителен пиърсинг срещу пост пиърсинг при формоване на руло
Предварителното пробиване е изработването на серия или шаблон от дупки в плоската лента преди формоването на руло и това е много икономично решение за производство, тъй като пробиването се извършва в непрекъсната операция преди формоването на руло.
Докато пост пиърсингът се прави след формирането на профила. Той е част от поредица от операции, всички от които се извършват без манипулиране, и следователно е много ефективен. Често това е по-желателно от предварителното пробиване поради по-добрата точност на размерите.
Предварително рязане срещу последващо рязане при формоване на руло
Предварителното рязане в процеса на формоване на ролка подава в ролковата машина предварително изрязана заготовка, която има определена дължина, докато системата за последващо рязане отрязва дължината, след като профилът е оформен. И двете системи имат своите предимства и недостатъци.
Pre-Cut Професионалисти
✔ Проста ножица за предварително рязане с ниска поддръжка, която елиминира скъпите матрици за рязане и поддръжката
✔ Краища без оцветяване
✔ Възможност за ръчно подаване на ленти или листове за производство в малък обем
Предварително нарязани минуси
✔ Възможност за увеличен краен разширител за профил с голяма мрежа
✔ Трудна за работа стомана с висока якост
✔ Изисква повече станции за формоване, което прави ролковата машина и инструментите по-скъпи, което също означава по-голямо подово пространство.
✔ По-кратките профили може да са по-голямо предизвикателство и потенциално да доведат до проблеми с качеството.
✔ Трудни за навиване профили с много огъвания с добро качество.
✔ Предварителното рязане може да изисква междинни водачи, особено за къси профили. Коригирането на тези водачи увеличава разходите.
Професионалисти след рязане
✔ Степента на производство е по-висока с по-добро качество
✔ Крайният сигнал може да се контролира по-добре.
✔ По-добри резултати за стомани с висока якост
✔ Може да работи с къси профили (приблизително около 7 см дължина)
✔ По-добър контрол при последващо рязане, когато работите с тежки и високоякостни материали, тъй като водещият ръб при предварително рязане удря ролките с всяка част
✔ Възможност за осигуряване на щанцоване/назъбване по време на операцията на изрязване, евентуално елиминиране на една или повече вторични операции
Минуси след рязане
✔ Много скъпа преса за рязане и матрица с по-високи разходи за поддръжка, особено за матрицата за рязане
✔ Крайни грапавини, водещи до груб край, който изисква ръчно шлайфане
✔ Възможност за изкривяване на края на профилите
Формата, дължината, дебелината на материала, сложността на профила и количеството обикновено определят кое решение е по-добрият вариант за пробиване и рязане, а също така има нещо общо с точността на позицията на отвора и общия толеранс на размерите. Недостатъкът при предварителното рязане е добавянето на повече стойки, за да се опитате да елиминирате част от изпъкналостта, но има тенденция да има повече изпъкналост, отколкото в системата за последващо изрязване. Предварителното рязане изисква повече станции за формоване на руло, но разходите за поддръжка на инструментите за предварително рязане са много по-евтини.
За тежкотоварни профили от 4 mm до 8 mm последващото изрязване може да има твърде много неприемливи крайни грапавини, което изисква ръчно премахване на борда. Междувременно предварителното изрязване също може да бъде проблем, ако профилът изисква много стегнат толеранс на позицията на отвора. На практика трябва да обмислим използването на опция за последващо рязане вместо последващо рязане за дебел профил и това неизбежно ще забави ефективността на производството на валцоване.
Процеси на валцуване
✔ Размотаване, стоманената лента преминава през размотател и след това се подава през входния водач.
✔ Предварително пробиване, нарязаната стоманена лента се подава през машината за предварително пробиване за определени модели на дупки.
✔ Формоване с ролка, след това стоманената лента се подава през формиращите ролки и всяка ролка изпълнява само част от формоването на метала, докато се постигне желаният профил на напречното сечение.
✔ Високочестотно индукционно заваряване. Ако е необходим профил на стоманена тръба, профилът на тръбата ще бъде надлъжно заварен чрез индукционна заваръчна машина и външните заваръчни ръбове се отстраняват автоматично. Процесът на индукционно заваряване осигурява почти плосък заваръчен шев с якост, превъзхождаща добива на основния материал. След като профилът на металната тръба е запечатан, генерирайки пълен профил с плосък, почти невидим заваръчен шев.
✔ Летящо отрязване, стоманеният профил се нарязва до желаната дължина от летящия трион
✔ Подреждане, след рязане, профилите се подреждат за вторични производствени процеси
Накратко, формоването на ролка е процес, който използва набор от прецизно поставени ролки за извършване на постепенно огъване към непрекъснато подавана лента от метал, като ролките се монтират в комплекти на последователна стойка, като всяка ролка завършва една малка стъпка от процеса.
Какви са материалите, използвани за инструменти за формоване на ролки?
Инструменталните материали, използвани за инструменти за формоване на ролка, могат да варират в зависимост от желаните стоманени профили, които са леки или тежкотоварни профили. Като цяло, колкото по-висока е здравината на материала на металната лента, толкова по-голяма е устойчивостта на износване на инструмента. Популярните материали от стоманени сплави, широко използвани в Китай, имат почти точен еквивалентен материал в САЩ, Европа и Япония и те са:
✔ #45, еквивалентен на 1045, S45C или C45.
✔ 42CrMo, еквивалентен на 4241, SCM440 или 42CrMo4
✔ 40CrNi2Mo, еквивалентен на 4340, SNCM439 или 36CrNiMo4
✔ 20CrNiMo, еквивалентен на ASTM 8620
✔ 5CrNiMo, еквивалентен на SAE L6, SKT4 или 55NiCrMoV6
✔ Cr5Mo1V, еквивалентен на A2, SKD12 или X100CrMoV5-1
✔ 9CrWMn, еквивалентен на O1, SKS3 или 00MnCrw4
✔ Cr12Mo1v1, еквивалентен на D2, SKD11 или X155CrMoV12-1
✔ W6Mo5Cr4V2W6Mo5Cr4V2, еквивалентен на M2
Къде се използват ролкови профили и профили от стоманени тръби?
Ролкоформираните профили и тръбните профили са широко използвани в почти всяка индустрия и действителните приложения са:
селско стопанство
✔ Тимови и конструктивни профили за трактори и друга селскостопанска техника
✔ Стълб за ограда
✔ Колове за лозя
✔ Тревно и градинско оборудване
Уред
✔ Табла за хладилници, печки, микровълнови фурни, перални и вендинг машини
✔ Конструктивни елементи за уреди
✔ Плъзгачи за чекмеджета за фурни и компактори за боклук
Строителство на сгради
✔ Секции за избелване
✔ Вътрешни опори за укрепване на прозорци
✔ Плъзгащи се релси за врати и прозорци
✔ Жилищна стоманена конструкция
✔ Метални покривни настилки и плъзгащи се панели
✔ Улуци и чучури
Ограничителна система за мостове и магистрали
✔ Пътен знак
✔ Бариера за катастрофа на магистрала и магистрала, разделителна мантинела
✔ Мостови стълбове и панел за укрепване на палубата
Отопление, вентилация и климатизация
✔ Корпус за климатик
✔ ОВК канали
✔ Рамки за въздушен филтър
✔ Жалузи на охладителната кула
Мебели и принадлежности за дома, офиса и магазина
✔ Подсилване на работната повърхност
✔ Кухненски и картотечни шкафове
✔ Рамки за стелажи за витрини
✔ Оборудване за магазини и рафтове за супермаркети
Транспорт
✔ Рамкови профили, използвани в автомобили, камиони, автобуси, ремаркета, метро и кораби.
✔ Облицовка на превозни средства и елементи на решетката
✔ Брони
✔ Разделителни ленти
✔ Армировъчни пръти
Какъв е процесът на инструментална екипировка за разработване на ролкови профили?
Процесът на инструментална екипировка започва с анализ на радиус на огъване, ширина на фланеца, толеранс на напречното сечение на ширината на лентата, дължина на деформация, скорост на формоване, сила на триене, намаляване на дебелината на материала, радиус на ъгъла на огъване, толеранс на дължина, дебелина на материала, както и механични свойства на стоманения материал. В същото време инженерите по инструментална екипировка трябва да знаят капацитета на своята линия за формоване на ролки, който включва nr. на формиращите станции, мощността на двигателя и разстоянието на ролковите стендове. След анализа инженерите по инструментална екипировка могат да започнат реалната работа по проектиране на инструментална екипировка по-долу:
✔ Разработете чертеж на напречно сечение с допустими отклонения на размерите.
✔ Изчислете очакваната ширина на лентата.
✔ Създайте поток на прогресия на огъване
✔ Оформление и дизайн на ролките
✔ Включете приспособления, водачи, странични ролки и устройства за изправяне, където е приложимо.
Кои са ключовите фактори, влияещи върху разходите за производство на ролкови профили?
Има три ключови фактора, които са:
✔ Време за настройка, се отнася до времето, необходимо за настройка на ролките за производство на валцоване.
✔ Скорост на движение, скоростта на оформяне на руло, с която можете да подадете метална лента през машината.
✔ Материали, суровините, необходими за проекта.
Защо дизайнът на инструменталната екипировка е най-важният фактор за висококачествени стоманени профили?
Причината е много проста, защото правилният дизайн на инструмента може да сведе до минимум рисковете от често срещани дефекти при формоване на ролка, като изпъкналост, усукване, извиване, вълнообразен ръб и набръчкване на ръба. Правилният дизайн е да се осигури постоянна дължина на дъгата и радиус на огъване по цялата дължина на канала. Постоянната дължина на дъгата предполага по-голямо компресиране и разтягане в профила по време на процеса на формоване и има значителен ефект върху крайното качество на ролкованите продукти. Според скорошно проучване, надлъжната дъга е намалена с 50 процента чрез последователен дизайн на инструмента с радиус на огъване. Поради това дизайнът на инструменталната екипировка е гръбнакът на производството на висококачествени валцувани стоманени профили.
Как да избегнем деформацията на стоманения профилен канал по време на процеса на горещо поцинковане?
Много често срещаните проблеми с деформацията са свързани с процеса на горещо поцинковане и се причиняват главно от освобождаване на остатъчно напрежение след формоване на рула и липса на окачващо приспособление за дълги профили. Специално за много тънки и дълги профили около 2 mm до 3 mm, те са много вероятно да се деформират по време на процесите на повдигане по време на процесите на обезмасляване, байцване и галванизация и следователно подходящо приспособление за задържане на стоманените греди в правилна позиция е жизненоважно. Освобождаването на остатъчното напрежение на тънки и големи отворени профили по време на поцинковане е много често срещан проблем и е почти невъзможно да се избегне. Ето защо е много важно да имате процес на коригиране преди опаковането.
Какви са често срещаните проблеми с валцувани стоманени профили?
Най-често срещаните проблеми с качеството при студено валцовани стоманени профили са усукване, извиване, наклон, вълна на ръба, набръчкване на ръба, следи от търкаляне, неравномерно ниво на фланците и излишък на намалена дебелина около радиуса на ъгъла.
Каква е правилната процедура за настройка за производство на ролкови профили?
По принцип целта е всеки оператор с основно разбиране за формоване на валци да може да направи настройката на ролките според листа с инструкции, без да пита никого. За да постигне тази цел, опитният оператор трябва да етикетира и организира инструментите и разделителите по логичен начин, в идеалния случай близо до точката на работа. По-долу е процедурата:
✔ Преди да започне настройката, почистване на валовете и дистанционните елементи за подравняване на лицето на машината и това е основата за добра настройка и предвидима и повторяема работа на машината.
✔ Когато инсталирате първия проход, винаги се уверете, че щампованият пръстен (с номера на ролката и друга информация) е обърнат към вас и числата са в правилната последователност за операцията.
✔ Поставете външната стойка върху шпинделите и монтирайте и затегнете заключващите гайки на вала и се уверете, че вътрешното колело не се върти.
✔ Заключете извънбордовата стойка със задържащи винтове или скоби и завършете цялостната настройка в гореспоменатите дисциплини.
✔ Вземете материала, който ще бъде оформен на руло, и измерете действителната му дебелина.
✔ Използвайте щуп както от вътрешната, така и от външната страна на инструмента, за да зададете предварително междината на инструмента на ролката, като регулирате вертикалното разстояние между горния и долния вал за желаната междина на ролката, която трябва да съответства на дебелината на материала.
✔ Запишете празнината между горния и долния фланец на ролката както от вътрешната, така и от външната страна за всяко преминаване на инструмента за ролкова форма.
✔ Прекарайте материала в ролковия проход, след което нулирайте ролките, ако е необходимо. Обикновено нулирането е много често поради толеранса на дебелината на материала и незначителната вариация на междината на ролката.
✔ Започва тестването на формоването на рула, ако нямате софтуера за тестване на компютърна симулация.
Защо стоманата с висока якост е предпочитан материал за стоманен канал, оформен на руло?
Стоманата с висока якост има предимството да намалява теглото и да подобрява безопасността и затова се използва широко в автомобилите, системите за предпазни парапети като парапети и парапети за разделяне на магистрали, парапети на мостове, стоманени профили за модулни сгради, стълбове за зелена енергия. Освен това намаленият материал означава спестяване на разходи за вашия проект.
Как да избегнем вълнообразните ръбове на профила, оформен на руло?
Вълнообразният ръб се появява по време на процеса на формоване на ролка и се причинява от прекомерно надлъжно напрежение и напрежение близо до ръба на листа, а изкривяването на ръба може да възникне, когато се превиши някаква критична стойност на радиуса на огъване. С други думи, влакната по ръба са по-дълги от тези в центъра. В допълнение, увеличаването на скоростта на формоване на ролката също ще промени характеристиките на триене между ролките и стоманената лента и в крайна сметка ще доведе до допълнително влошаване на дефекта на вълната на ръба.
Накратко, вълнообразните ръбове най-вероятно са причинени от различни причини като неправилен диаметър на ролката, висока скорост на формоване на ролка и неправилна дебелина на стоманената лента. Следователно трябва да открием точната причина за намаляване на прекомерната компресия при определена стъпка на валцоване и да се уверим, че радиусът на огъване е в рамките на допустимото отклонение на неговата граница на деформация.
Как да избегнем надлъжната извивка на валцувани стоманени профили?
При формоването на руло надлъжната дъга се причинява главно от неравномерното разпределение на надлъжната мембранна деформация.
Стоманеният профил е направен чрез комбинация от процеси на формоване като разтягане, компресия и огъване, а неправилното нарастване на ъгъла на огъване често води до надлъжен лък. Освен това дефектът на дъгата се увеличава с нарастването на ъгъла на огъване и дебелината на материала. Ширината на фланеца, широчината на лентата и разстоянието между ролковите стойки също играят роля при дефектите на дъгата. Най-важното решение на този проблем с качеството е поддържането на постоянен радиус на огъване, за да се минимизират неравномерните надлъжни напрежения.
Как да постигнете първокласно качество при горещо поцинковане на ролкови стоманени профили?
За да се постигне стабилна галванизирана повърхност, съгласно ASTM A385 или ISO 1461, тези важни елементи по-долу трябва да се поддържат на оптимално ниво:
✔ Съдържание на въглерод под 0,25 процента
✔ Манган по-малко от 1,3 процента,
✔ Силиций по-малко от {{0}}.04 процента или между 0,15 процента и 0,24 процента
✔ Фосфор по-малко от 0,04 процента.
Елементите, изброени в ASTM A385, трябва да се сравняват в съответствие с препоръките, за да се постигне покритие с типичен външен вид и дебелина при горещо поцинковане. Силициевият еквивалент се използва за оценка на комбинирания ефект на силиция и фосфора върху металургичната реакция по време на горещо поцинковане. На практика е изключително важно да закупите стоманени рулони с правилно съдържание на силиций, в противен случай ролкованите продукти ще имат или по-тънко поцинковане, или лошо закрепване на цинковото покритие към стоманата.
Как да избегнем бяла ръжда върху ролкови профили?
Бялата ръжда, наричана още петна от мокро съхранение, е бяло прахообразно отлагане, образувано от естествен корозионен процес, който може да възникне върху всеки нов стоманен профил с поцинковано покритие. Белият прах е цинков хидроксид – веществото, което се образува, когато цинкът реагира с вода и въздух – и постепенно изяжда цинковото покритие и този процес е най-вероятно да се случи при мокри условия с неадекватна циркулация на въздуха. Бялата ръжда вреди не само на външния вид на стоманата, но и на цинковото покритие, което предпазва корпуса на стоманата. Цинкът е много издръжливо покритие за целите на осигуряване на жертвена защита на подлежащия стоманен субстрат, но той реагира на вода. Ето защо трябва да се обърне особено внимание на правилното съхранение на поцинкованите профили.
Следователно, за да избегнете бяла ръжда, трябва да направите правилни мерки за съхранение на поцинкованите стоманени профили, като вземете предвид следните фактори, ако съхранявате стоките на закрито:
✔ Съхраняват се под капак, за да се гарантира, че не са изложени на ненужна влага или дъжд.
✔ Да се съхранява далеч от отворени врати, прозорци или жалузи, за да се избегне излагането на влажен въздух, замърсяване със сол и кондензация.
✔ Поддържайте чистота
✔ Ако няма друга алтернатива, освен да съхранявате опаковки навън, тогава трябва да опаковате поцинкованите стоманени профили според препоръката по-долу:
✔ Поцинкованите профили трябва да се съхраняват под наклон от 5 mm за всеки 1 m дължина. Това гарантира, че водата се оттича свободно от откритите повърхности.
✔ Лентите трябва да бъдат отрязани и между всеки слой да се поставят дистанционни елементи, за да се елиминира задържането на влага между контактните повърхности.
✔ Избягвайте да използвате брезент, защото той ще улови влага и конденз и ще засили образуването на бели петна от съхранение.
✔ Поцинкованите повърхности могат да бъдат третирани с патентовани водоотблъскващи или бариерни покрития, които предотвратяват контакта с влага върху поцинкованите повърхности
Кои са най-използваните инструменти за инспекция на ролкови стоманени канали?
За да направите пълен контрол на измерванията на стоманените канали, трябва да се уверите, че можете да проверите дебелината на материала, ширината, дължината, диагонала, ъглите, радиуса, праволинейността, усукването и дъгата. За много сложна форма трябва също да използвате машина за измерване на координати (CMM). Ако профилите имат покритие като горещо поцинковане или прахово боядисване, трябва да проверите и дебелината на покритието. Следователно са ви необходими следните инструменти за проверка, за да направите правилна проверка:
✔ Калипер
✔ Ъглова линийка
✔ Габарит на радиуса
✔ Лентова линийка
✔ Цифров ъгломер
✔ Уред за измерване на дебелината на покритието
✔ Машина за измерване на координати (CMM), ако е необходимо.
Как марката за формоване на руло влияе върху стоманените профили?
Маркировката за формоване на руло е почти невъзможна за избягване поради естеството на процеса на производство и обикновено е много плитка марка и е трудно да се прецени дали е приемлива или не. Марката за формоване на руло също е доста трудна за забелязване, особено профилът е направен от черна горещо валцована стомана и изисква огромен опит в проблемите на контрола на качеството, свързани с профилите, формовани на руло. Най-практичният начин да забележите следите от формоване на руло е да използвате голи ръце, за да проверите повърхността на профила. Ако все още не сте сигурни дали тази маркировка е приемлива или не, можете да нанесете прахово покритие или горещо поцинковане на няколко парчета, за да проверите покритието. Ако покритието отразява следите от валцоване, трябва да разберете какво е причинило този дефект по време на процеса на валцоване. Най-честата причина е шлака или отломки, уловени във формиращите или задвижващите ролки.
Възможно ли е да се поправят профили, формовани на руло, с дефекти на дъга или усукване?
Отговорът е да и не. Ако профилът има сложни ъгли на огъване, е много малко вероятно да се коригира лък или усукване чрез насрещно огъване или усукване. Ако това е тръбен профил с дебела стена без изискване за толеранс, все още е възможно да се коригира. Разбира се, работата по коригирането също зависи от степента на извиване и усукване и ако дефектите са малко извън толерантността, е по-вероятно да ги коригирате. Ако дефектите са доста сериозни, ще бъде много малко вероятно да се извърши коригираща работа. За да избегнете подобна ситуация, важно е да проверите механичните свойства на стоманата преди формоване на руло. Освен това, тестовото производство трябва да бъде напълно оценено, преди да започне масов продукт.
Вторична производствена услуга за стоманени профили и профили за тръби
Fabmann осигурява вторично производство след формоване на ролка и ние предоставяме следните производствени процеси:
✔ Огъване
✔ Заваряване
✔ Нарязване на резби
✔ Повърхностна обработка като HDG, прахово боядисване и боядисване
✔ Сглобяване
Как Fabmann гарантира, че профилът пасва на вашите складови компоненти?
Fabmann е много опитен производител на стоманени профили със солиден опит в монтажа на стоманени профили. Нашият технически отдел ще направи пълен анализ на това как свързващата скоба е сглобена с профила и след това можем да разберем кои са най-важните размери за сглобяване. Накратко, ние ще се погрижим доставените от нас метални профили да пасват на вашите скоби или други елементи.
Как да изработим дупки за стоманен профил с множество огъвания?
Ако профилът с множество огъвания е направен от тънък материал, има по-голяма вероятност дупките да бъдат пробити онлайн, преди да започне формоването на руло. Ако профилът е направен от дебела стомана над 4 мм и изисква строги толеранси, трябва да помислите за офлайн щанцоване, което изисква скъп инструмент за щанцоване.
Дебелина на стоманения профил при горещо поцинковане
Fabmann галванизира стоманените профили съгласно ISO 1461, но можем също така да галванизираме стоманените профили над това, което се изисква в стандарта. Ако околната среда на вашия проект е доста близо до морски бряг или в тропическа зона, ние можем да поцинковаме профилите средно до 140 μm със здраво покритие.
Какъв вид обработка на металната повърхност може да осигури Fabmann за канали от стоманени профили?
Fabmann може да предостави широка гама от метални покрития:
✔ Горещо поцинковане
✔ Прахово боядисване
✔ Боядисване
Ако профилът е изработен от предварително поцинкована рулона, можем да направим и прахово боядисване върху поцинкованата повърхност.
Каква е цената на инструмента и за стоманен профил?
Инструментите обикновено включват ролките, инструментите за рязане/срязване и инструментите за пробиване. Общите разходи за инструменти варират в зависимост от ширината на стоманената лента, дебелината на материала, здравината на материала и сложността на профила. Вземете например сигма профила от 4 mm, неговата ширина на лентата от 4 mm е 288 mm, а цената на инструмента е около 25000USD. Ако имате отворен профил с много завои за тежък режим на работа с ширина около 400 mm и инструменталната екипировка ще бъде между 30,000USD до 35,000USD въз основа на различни класове стомана с висока якост.
Ами ако прототипът на металния профил не отговаря на спецификацията?
Първо, Fabmann ще разгледа всички възможни причини. Ако няма нищо общо с дизайна на профила, Fabmann ще продължи модификацията на инструменталната екипировка, за да направи по-нататъшен опит за формоване на руло. Ако нашият модифициран профил все още не отговаря на вашите спецификации, ние ще ви възстановим разходите за инструменти.
Какво е времето за изпълнение на инструментите за формоване на руло?
Времето за изпълнение на инструментите е между 15 дни до 30 дни в зависимост от сложността на профила. Времето за изпълнение може да бъде по-дълго, ако профилът е направен от стоманена сплав с висока якост и инструментите за формоване на валци трябва да преминат през серия от процеси на отгряване. Освен това трябва да стартираме тестово производство за проверка на инструментите и този процес на проверка ще отнеме около 15 до 30 дни, тъй като включва модификация на инструментите.
Минимално Количество за Поръчка
Обикновено трябва да е пълен контейнер, което означава 24 до 25 тона на модел, но Fabmann може да приеме 2 или 3 различни профила, за да направи смесен контейнер, при условие че марката стомана е популярна като S235JR или S355JR.
Проследимост
Fabmann осигурява пълна проследимост на нашата доставка, тъй като всяко производство има свой собствен уникален номер на партида и всеки номер на партида е свързан със специфичен топлинен номер. и дата на производство.
Гаранция за качество
Fabmann предоставя една година гаранция за всички ролкови профили, включително профили за тръби.
Качествена документация
Fabmann ще предостави сертификат за мелница, сертификат 3.1 и пълен доклад от инспекция, обхващащ пълните измервания на профила и състоянието на покритието.
Популярни тагове: Ролкообразен профил, Ролкообразуван стоманен профил, Ролкообразуван стоманен канал, Ролкообразуван стоманен профил, Ролкообразуван стоманен профил Ролкообразуван стоманен профил, Стоманени профилни секции, Стоманен профил, Стоманени тръбни профили, Стоманен C профил, Стоманени типове профили Метален профил, Тип метален профил, размер на стоманен профил, производител на стоманен профил


